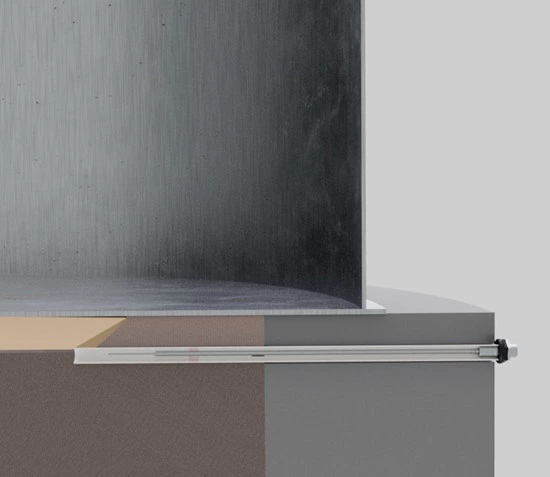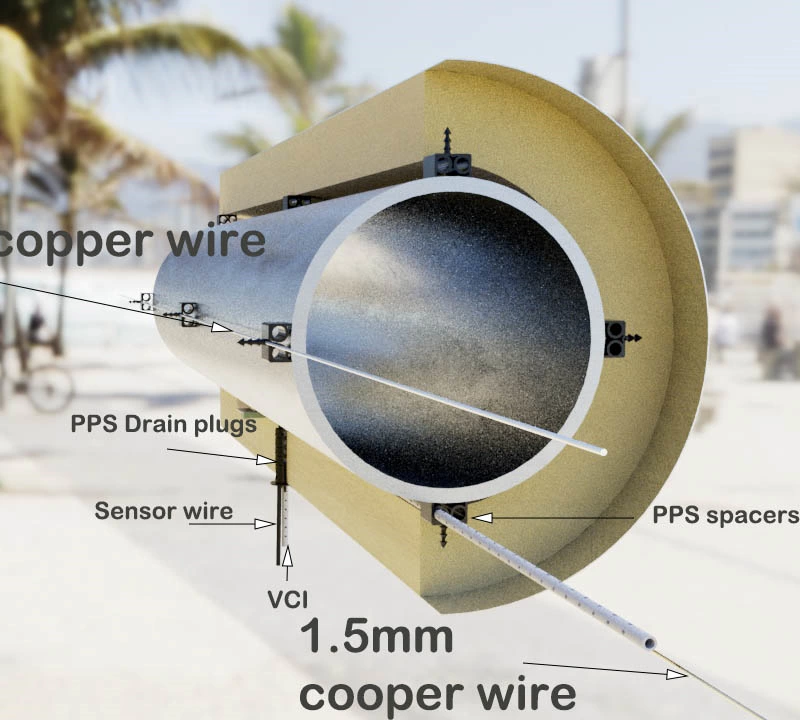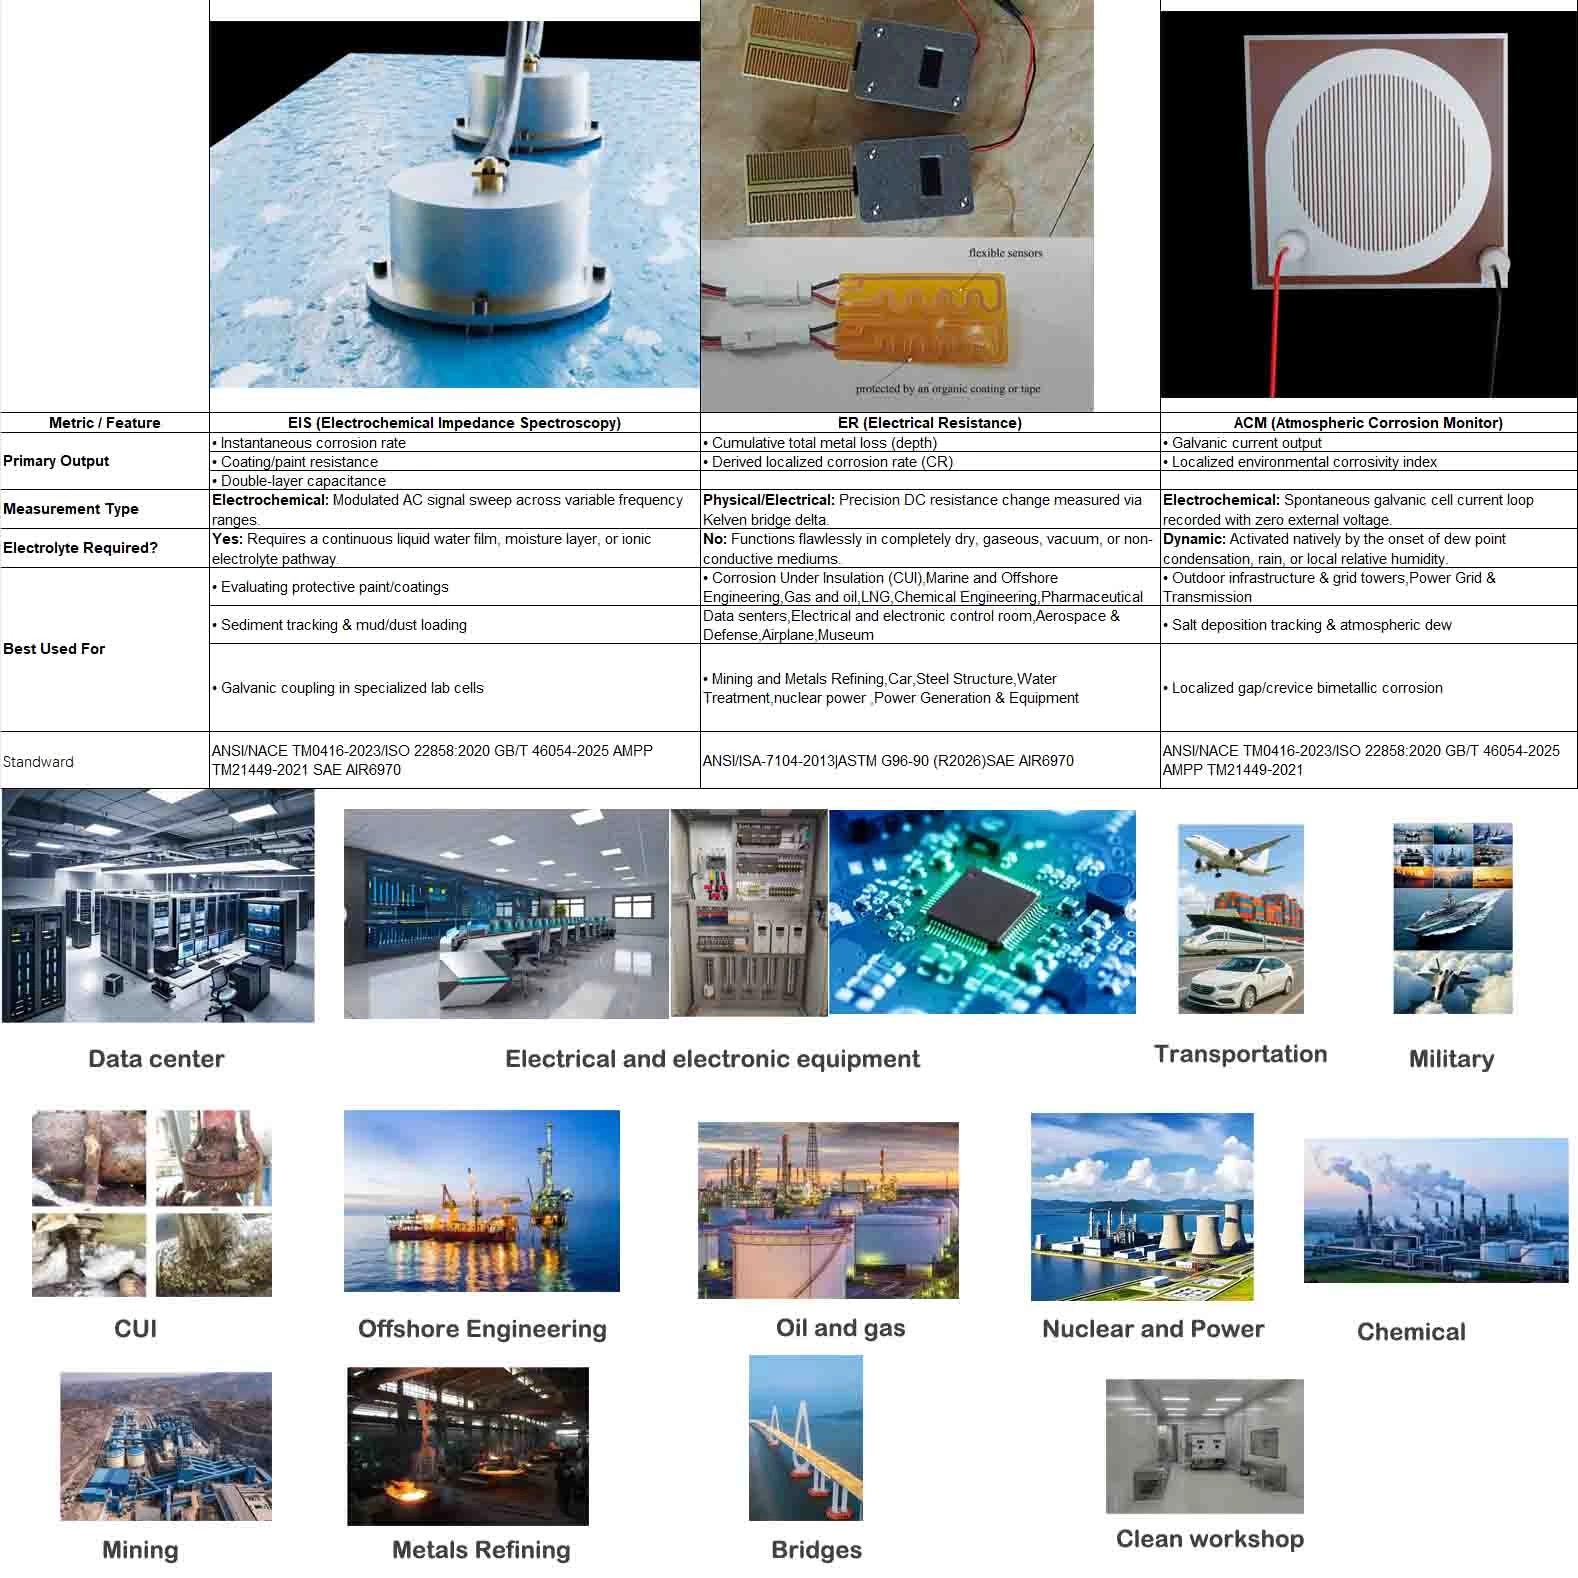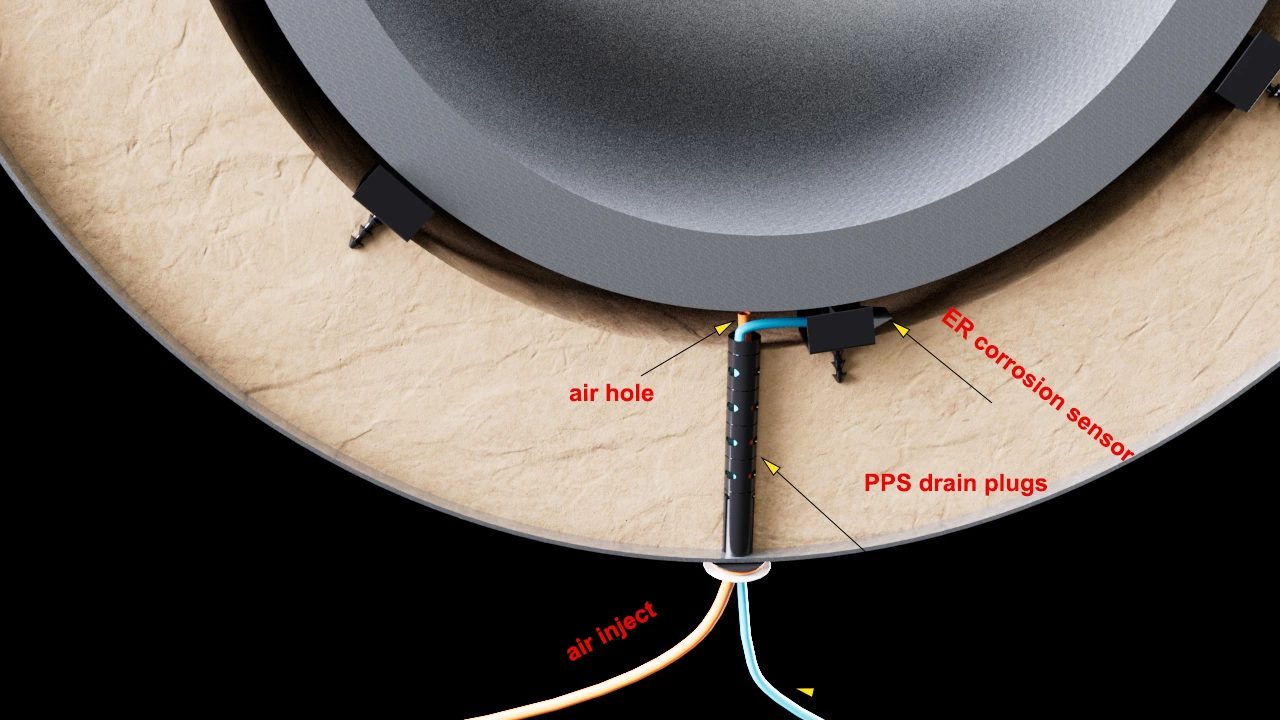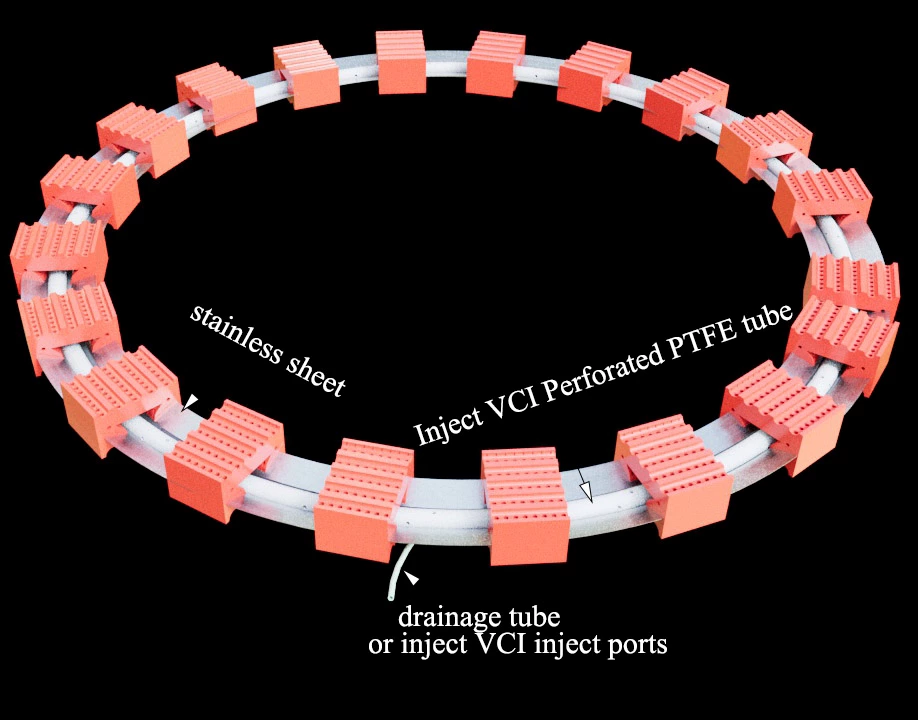
飞溅区腐蚀是指金属构件在海水飞溅条件下发生的腐蚀。飞溅区指风浪、潮汐等激起的海浪、飞沫溅散到的区域,因长期处于干湿交替、供氧充分、盐雾浓缩等复杂环境,其腐蚀速率在海洋环境中最为严重,通常可达全浸区的3~10倍浪溅区反复经历湿润和干燥。。这里不能像全浸区那样持续依赖阴极保护,浪溅区还更容易遇到局部机械损伤,涂层一旦被破坏,锈蚀或失效会不会继续向周边扩展 我们需要给飞溅区涂层进行铠装
阴极保护(CP)失效问题:传统牺牲阳极与外加电流阴极保护,依靠海水持续导电才能正常工作。当落潮或波浪退去时,浪溅区脱离水体,导致阴极保护完全或部分失效。
温州漏腐蚀
1. 系统运行流程与闭环动力学
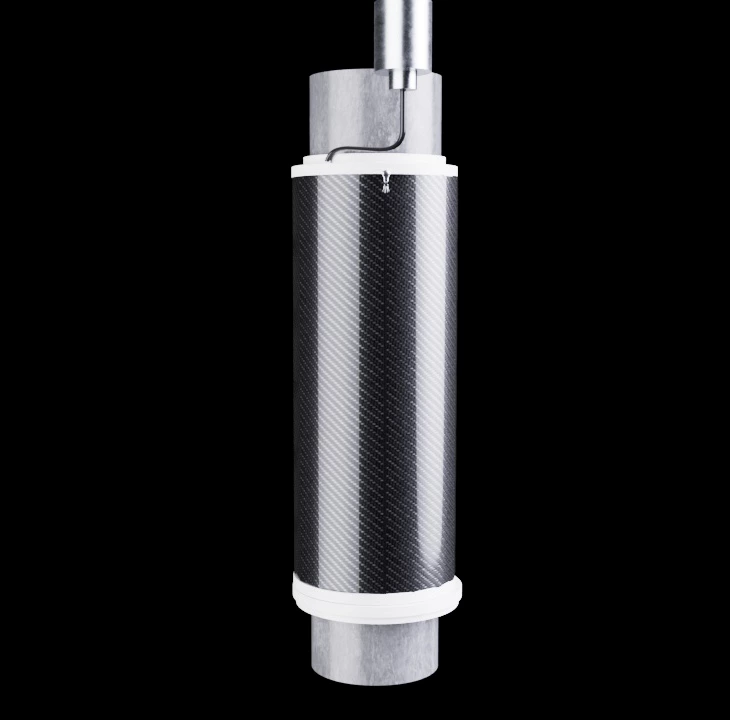
LCH 海上 CFRP 封装夹克通过引入“海面操作、水下部署”的机械化工作流,重新定义了恶劣海洋浪溅区、潮汐交变带以及水下淹没段的海洋资产修护加固工程。传统的结构补强方法极度依赖重型刚性金属哈夫节或非结构化的人工布料缠绕,这不仅需要高风险的商业潜水员下水作业,而且极易引发剧烈的双金属电化学电偶腐蚀。
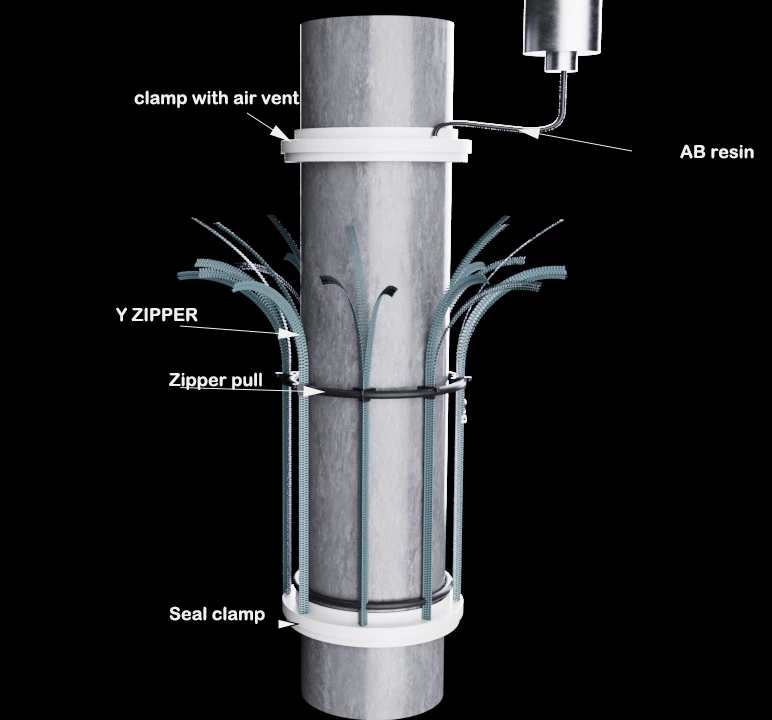
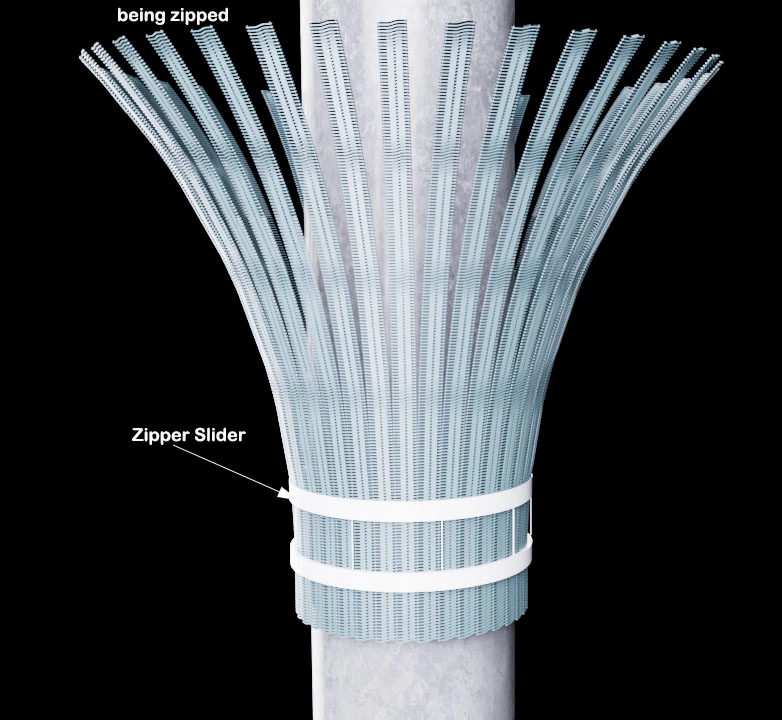
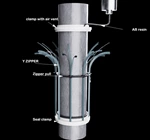
本系统引入了一套完全在海面操作平台受控的施工机械流。系统巧妙利用了先进的可变刚度热塑性聚氨酯(TPU)Y型拉链超材料。该拉链在开启状态下呈完全柔软、便于卷绕盘点的带状,而在滑动闭合后内部结构锁死,刚度瞬间暴增,转变为高抗弯、高抗压的“内部防挤压增强骨骼(刚性柱)”。在海面操作的机械滑轨及低摩擦 O型圈密封卡箍 的联合驱动下,整个安装与树脂原位固化封装过程完全不需要潜水员下水作业。
                       [ 海面操作平台 / Surface Operation Deck ]
                                          │
 (第一步:表面高级清洗)        ──> 全自动高压水射流清洗与喷砂除锈,彻底打砂清除潮汐带海工污损。
                                          │
 (第二步:海面预组装对齐)      ──> 将下部密封卡箍固定于管桩;将 TPU Y型拉链头与 CFRP 拉头锁入联动夹具。
                                          │
 (第三步:水下下推就位)        ──> 启动齿轮滑杆机构;通过低摩擦 O型圈密封将下部密封卡箍平稳下推至设计深度。
                                          │
 (第四步:自动同步拉升)        ──> 海面人员采用 LCH 专用机械工具,自动、同步、机械化向上拉合内外双层拉头。
                                          │
 (第五步:海面终点锁紧)        ──> 在海面设计极限处锁紧带排气孔的上卡箍,实现环形流体腔室的全密封。
                                          │
 (第六步:高压注胶全饱和)      ──> 在高压 (0.2–0.7 MPa) 下注入 AB 树脂;推活塞式将海水从顶部排气孔彻底驱逐。
2. 工程总说明与安装指南(CAD 图纸技术规范)
2.1 表面高级清洗与预处理准备
1.1 在系统下水部署前,暴露在海洋环境中的垂直钢管桩或导管架结构,必须直接穿越潮汐带和水下界面,进行全面的全自动高压水射流冲洗与磨料喷砂除锈。
1.2 金属母材表面的清洁度必须严格达到临界标准的 SSPC-SP10 / ISO 8501-1 Sa 2.5 级别,确保表面完全根除海洋生物污损、坚硬的贝壳氧化皮、微观海藻及盐分污染物,为后续高分子树脂提供最坚固的高粘结力锚固界面。
2.2 海面预组装与拉链轨道集成
2.1 下部双功能密封卡箍(Seal Clamp)组件应在海面操作平台上牢固地紧固在经过打砂清洗的钢管桩外壁。
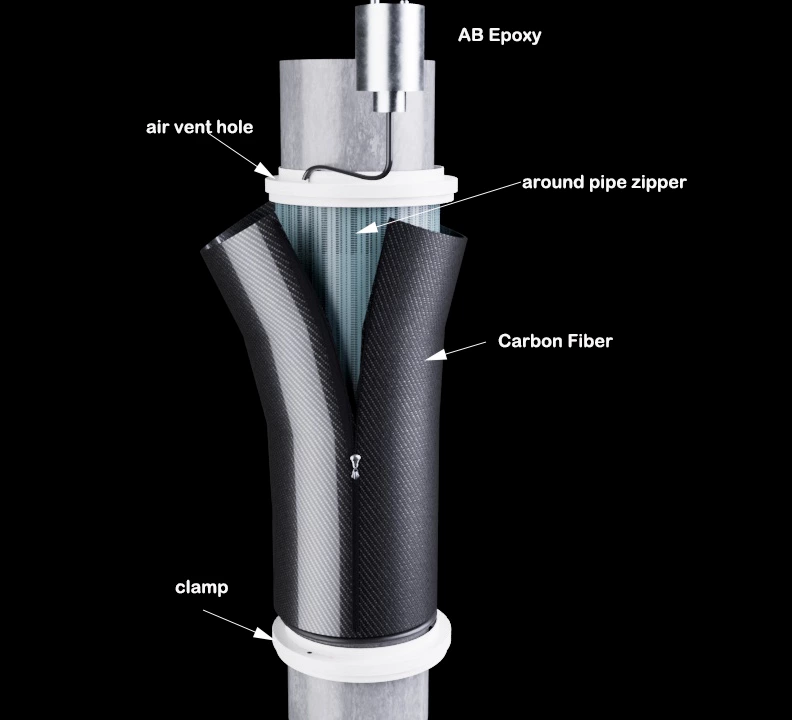
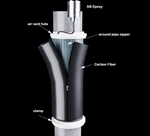
2.2 多拉链式 TPU Y型自硬化拉链(Y-ZIPPER)骨架网格与高强度双向编织碳纤维(Carbon Fiber)外护套的起始端头,必须预先集成、精准对齐并机械锚固在下部密封卡箍的专用固定槽位内。
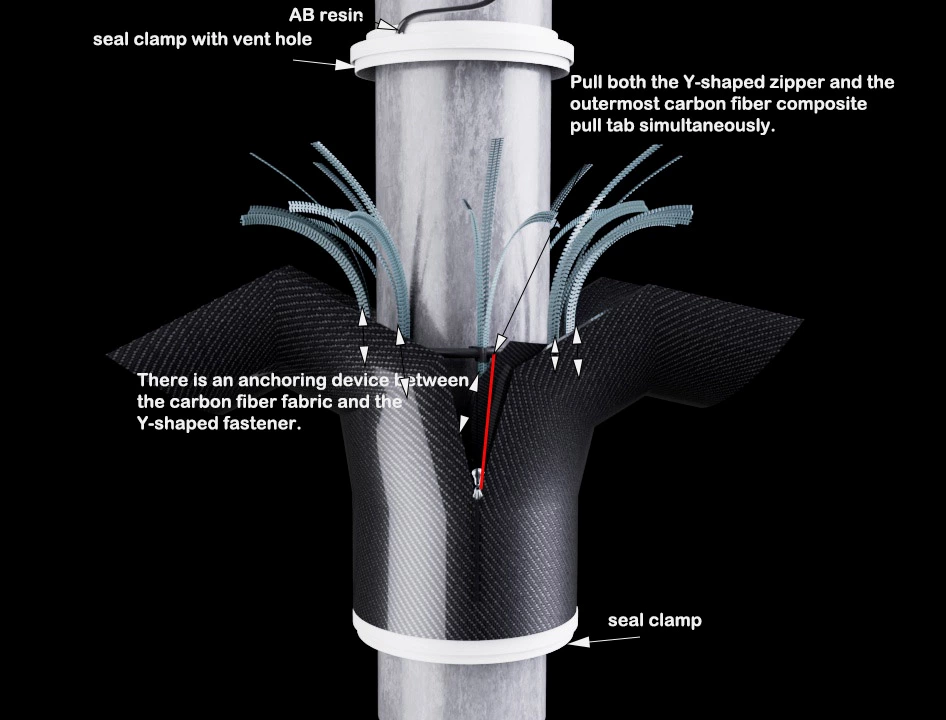
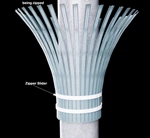
2.3 应采用专用的重型双联动拉链夹具(Zipper pull / 同步滑块卡夹),将内层 TPU Y型拉链拉头与外层碳纤维布拉链拉头同步锁紧。
2.4 正如工程结构装配图纸所精密展现,在碳纤维织物与 Y型紧固件之间配置有一体化的锚固连接装置。该硬件纽带确保了外层高强抗拉装甲与内层 TPU 核心骨架在空间上维持精准的校准几何间距,完全杜绝了在垂直拉升拉紧过程中发生运动干涉、卡卡或异步步序滞后。
2.3 齿轮滑杆下推工艺与 O型圈滑动密封机制
3.1 下部集成密封卡箍应与一条平行固定在管桩垂直轴线上的海工级齿轮滑杆机构(齿轮齿条滑动导轨)相耦合(可采用永久或临时生根方式)。
3.2 现场操作人员在海面平台上启动齿轮滑杆驱动系统,通过强劲的机械推力将下部密封卡箍组件沿着管桩的垂直轴线向下方平稳推送,直至其穿越浪溅区界面并到达预定的海下设计深度坐标。
3.3 下卡箍的内径剖面必须配置重型、耐海水的弹性 O型圈(O-Rings)。这些 O型圈必须确保卡箍在沿钢管桩表面下推安装时实现低摩擦的流体滑动,并在海下到达终端位置锁紧定位后,提供绝对可靠的高压液压底部密封。
2.4 智能化机械同步拉升咬合与结构刚性转化
4.1 当底部边界在海下锁紧就位后,启动海面操作平台上的齿车驱动系统,开始将双拉链夹具逆向朝向海面平台方向平稳向上拉升,反向重复下推时的路径。
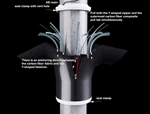
4.2 海面操作人员将使用 LCH 专属提供的同步机械拉升工具(LCH Synchronized Mechanical Tensioning Tool),全自动且完全同步地向上抽拉内层 Y型拉链与最外层的碳纤维复合材料拉头拉带(Pull tab / Pull strap)。
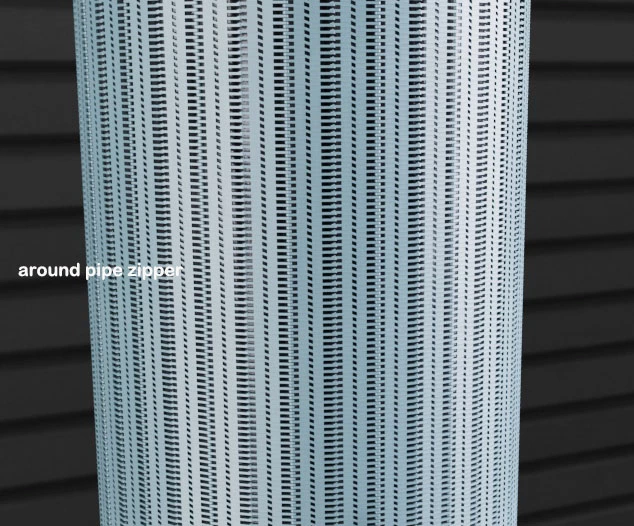
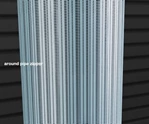
4.3 这种完全机械化的同步抽拉,强力迫使内层 TPU 骨架拉链齿与外层碳纤维拉链(Around pipe zipper)在圆周方向同时、无缝咬合,且整个行程由机械工具一次连续自动完成,彻底消除了由于人工拉拽不对称、力量不均导致的轨迹错位或卡阻风险。
4.4 这种互锁动作让内部的柔性顺应桥接结构彻底拉直、闭合锁死,从而将原本全软的防护夹克自发转化为一根刚性的、不变形且与管桩完全同心的硬质外壳躯干,其闭合后的抗弯曲刚度瞬间暴增 160 倍。该内层 TPU 矩阵锁紧后的挺拔和刚硬度完全等同于重型实体钢筋,自发在管桩圆周构建起一圈圈坚固的抗压骨骼,撑起外层绝对精准、恒定的同心圆流体间隙空腔。整套形变与自硬化动力学运动完全在海面上受控操作与监控。
2.5 上卡箍终点锁紧与高压树脂层流置换封装
5.1 当双拉链夹具到达海面终止点后,使用高强度的上部功能卡箍(带排气孔上卡箍 / Clamp with air vent)对硬化外壳的顶部剖面进行二次紧固锁紧,使多层结构壳体内部形成闭环,并牢固锚定在管桩上。
5.2 上部锁紧端盖必须一体化集成空气排气装置(Air vent hole)以及专用的 AB 环氧树脂/AB 树脂(AB resin)高压注胶阀口。
5.3 必须利用海面上的高压高精密双组分注胶设备,将工业级、耐潮湿的 AB 环氧树脂 从灌注口源源不断地压入封闭的外套空腔内部,注胶时必须维持 0.2 至 0.7 MPa 的持续、受控正压。
5.4 该调控压力梯度必须强力克服海下水柱的静态流体压头,抵消内部互锁网格骨架的流体摩擦阻力,并保持均匀的向上层流置换速度,以完全杜绝树脂发生乳化或产生局部盐水夹渣。
5.5 夹层内部残留的海水、现场湿气与空气空腔在高压树脂流体(此时如同一个动态液态活塞)的强力排挤下被驱赶北上,并从上卡箍的排气排水孔中完全溢出倾泄。当排气孔流出纯树脂流体时,证明环形间隙已 100% 达到全饱满密实度,无任何蜜蜂窝或宏观空洞。
5.6 在 24 小时内树脂完全化学交联固化后,整个系统原位演变成硬如磐石、零泄漏且高抗冲击的 CFRP 整体式固体结构装甲。该工艺完全不需要潜水员下水进行任何危险的物理操作,即可将内部裸钢管桩与海洋潮汐冲刷、机械浪涌冲击以及浪溅区的高饱和氧气彻底断绝。
3. 技术招投标/规格采购参数矩阵
该矩阵确立了海洋基础设施资产完整性管理与结构加固工程的专业采购与招投标参数:
| 工程参数类别 | 认证技术标准 / 规范要求文件 | 核心运行功能与资产服役价值 |
|---|---|---|
| 金属表面预处理 | 工业级高压水射流 + 磨料喷砂 Sa 2.5 级 | 彻底根除表面附着的海洋生物和硬壳氧化皮,创造最大化树脂键合抗剪强度。 |
| 内部核心结构骨架 | 工业注塑成型多链带高强韧 TPU Y-ZIPPER 网格 | 闭合互锁变强硬,形成类似于刚性钢筋的内部柱状阵列;抗弯曲刚度猛增 160倍。 |
| 外部高强抗拉装甲 | 带圆周快速拉链闭合结构的高克重双向编织 碳纤维布 | 承受极高的环向应力与拉伸载荷;轴向配备快速管道拉链,在海面实现极速闭合。 |
| 系统核心驱动机构 | LCH 专属同步机械拉升工具 + 海面卷扬轨道 | 100% 海面受控与机械化自动: 同步、等距、无偏差地抽拉内部 Y型拉链与外部碳纤维拉带。 |
| 边界双向流体密封 | 配置重型海工级弹性 O型圈(O-Rings) 的 下密封卡箍 | 确保下推安装时实现低摩擦流体滑动,并在注胶时提供极其可靠的高压树脂围护。 |
| 填充基质原位固化 | 高粘结、耐水解型双组分 AB 环氧树脂(0.2–0.7 MPa 高压加注) | 高压克服阻力与水头,实现“活塞式”水体置换,固化为密实的 CFRP 固体装甲。 |
| 质量控制控制系统 | 一体化集成式上卡箍 排气排水孔(Air Vent Hole) 装置 | 强制驱逐夹层环形间隙内所有的残留海水与空气包,确保系统 100% 全饱满灌注。 |
4. 高级机械性能与拓扑形面自适应扩展
4.1 模块化无限扩展与空间拓扑自适应
该结构核心(TPU 拉链网格)具备全球通用的可扩展架构,能够实现无缝、无限的横向交叉链结,从而形成一个完整的 360 度圆周全包覆网格,可自适应贴合任何大管径、超大直径的跨海大桥桥墩或深海导管架管桩。通过简单地重新配置多路引导滑块(Zipper pull)的局部几何形状,独立的柔性 TPU 链带可以系统化地排布并互锁成一个闭合的多边形巨型宏观防护罩。
这种动态组装最大化了整个结构外围的几何互锁效应(Geometric Interlocking Effect)。一旦完成高分子树脂的高压灌封,系统内部广泛的钉扎效应(Pinning Effect)被全线激活,将原本柔软的网格转化为超高强度、各向同性的整体式增强盾牌,为海洋基础设施提供卓越的载荷均匀分布能力和多向抗抗重击免疫力。
4.2 双分区冲击能量吸收机制
最终硬化成型的固化夹克系统在结构上构建起了独特的双分区机械外壳防护层,专门用于减缓多元化的海洋极端破坏力:
- 外层坚硬外壳(拉链式碳纤维夹克): 专门用于抵御刚性、尖锐的局部点载荷撞击,例如海上快速漂浮的重型木体碎屑、海面流冰拍击、乱石冲刷以及船舶靠泊时产生的低速剧烈机械摩擦。
- 内层强韧黏弹性矩阵(AB 环氧树脂 + TPU 拉链网格): 属于先进的高分子聚合物复合结构,专门优化用于吸收大能量、弹性形变特征的宏观冲击载荷。交联固化树脂与高聚物网格的强韧粘弹性,能够完美缓冲和层层消散由于剧烈海浪拍击、风暴潮涌、强震波动以及流体动力学大幅瞬时突变所诱发的巨大内部结构应力。
5. 海洋工程技术瓶颈与下一代战略研发焦点
虽然该系统成功推动了跨海大桥桩基修复和海上导管架防腐工程由被动向主动的颠覆性跨越,但要将该概念技术全线转化为全球工程总包商(EPC)和国际石油巨头无条件信任的商业化标准认证成熟套件,目前仍需在以下两个微观机械边界上进行深度技术攻关与收尾:
- 长期海水浸泡下水密拉链的抗疲劳寿命: 在持续的深海浸泡、海浪高频交变应力以及极易附着的海洋微生物污损(Bio-fouling)挤压下,互锁的拉链齿会经历复杂的周次机械疲劳。LCH 研发团队目前正在评估专用的氟聚合物涂层(Fluoropolymer Coating)和全氟化改性 TPU 材料,以确保拉链在进行高压注胶(0.2-0.7 MPa)之前,其咬合轨道能够长期维持其结构完整性以及绝对零泄漏的水密性能。
- AB 环氧树脂在海水环境下的无缝排挤置换工艺: 在狭窄且完全充盈海水的环形间隙内部,如何利用高压将重质电解质(海水)从底部完全排挤出去,且在交界面上不产生任何局部盐水夹渣、乳化层或应力稀释层,是一项严苛流体力学课题。树脂在 0.2 至 0.7 MPa 的高压流体梯度 驱动下,其配方必须具备极低的初始粘度、优异的疏水膨胀钝化曲线以及对碳纤维布极强的浸润铺展速度,从而确保液体由下至上流动时能够实现“推活塞式”的无缝完美水体置换,将水完全从顶部排气孔逼出。